Megyn Woodly hatte gerade eine dreitägige Prüfung der vier Montagelinien von Andover Electronics Assembly abgeschlossen. Sie hatte den Eindruck, dass die Fabrik gut organisiert war, hohe Erstausbeuten erzielte und eine recht gute Produktivität aufwies. Sie war gerade dabei, die Stärken von Andover zusammenzufassen und diese Zusammenfassung der Geschäftsleitung und den Ingenieuren zu präsentieren:
„Ich habe weltweit 30 Fabriken geprüft, und Andover gehört in puncto Qualität und Produktivität zu den fünf Besten. Besonders beeindruckend finde ich, wie Sie Umrüstungen bewältigen – eine wichtige Kompetenz für ein Unternehmen mit großer Produktvielfalt wie Andover“, fasste sie zusammen.
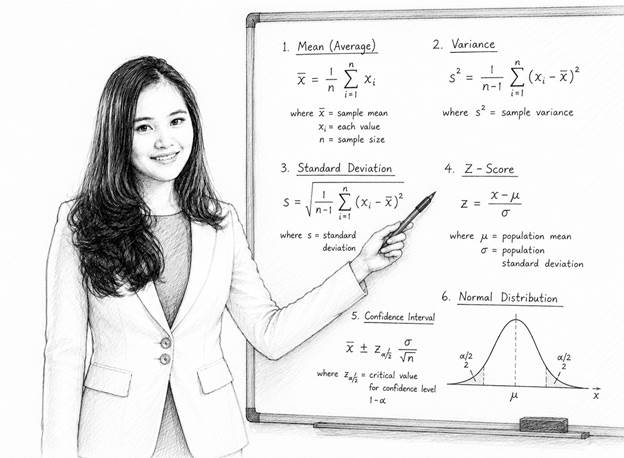
Abbildung 1. Megyn Woodley erläutert die statistische Analyse, auf die sie sich bei ihrer Prüfung von Andover Electronics Assembly gestützt hat.
Megyn fuhr fort: „Was Verbesserungsmöglichkeiten angeht, habe ich eine wesentliche festgestellt. Andover verliert pro Schicht und Tag und pro Produktionslinie 24 Minuten an Produktionszeit. Da Andover ein margenschwaches Unternehmen ist, kommt dieser Produktivitätsverlust teuer zu stehen.“
Charles Barkley, der Produktionsleiter, wurde rot im Gesicht und schimpfte wütend auf Megyn ein. „Ich empfinde diese unbegründete Feststellung als beleidigend“, schrie er Megyn an.
Als Charles sich darauf vorbereitete, Megyn anzuschreien, sagte die Firmenpräsidentin Melissa Baron ruhig: „Charlie, beruhige dich. Megyn, kannst du das näher erläutern?“
„Obwohl sich Ihre Lötpaste gut auftragen lässt und gute Erstdurchlaufausbeuten liefert, weist sie ein schlechtes Pause-Verhalten auf“, begann Megyn.
„Was ist ‚Response-to-Pause‘? Warum ist das ein Problem?“, fragte Melissa.
„Wenn die Bediener die Produktion unterbrechen müssen, um Komponenten in die Bestückungsmaschinen einzulegen oder andere Hilfsarbeiten durchzuführen, wird die Lötpaste zäh. Daher müssen Ihre Bediener vor Produktionsbeginn einige Knetdurchläufe durchführen. Das dauert etwa 6 Minuten und kommt etwa viermal pro Schicht vor“, fasste Megyn zusammen.
Charles wurde mit jedem Wort, das Megyn sagte, immer röter im Gesicht.
„Wie viel kostet uns das?“, fragte Melissa.
„Etwa 1 Million Dollar pro Jahr.“
Da explodierte Charles Barkley: „Das ist alles nur Kauderwelsch! Ich glaube kein Wort davon.“
„Wie lässt sich das beheben?“, fragte Melissa.
Megyn antwortete: „Eine andere Lötpaste.“
Charlie fuhr ihn an: „Ich weiß, welche Lötpaste du meinst; die ist verdammt teuer!“
Daraufhin verließ Chalie wütend den Raum.
Melissa fragte: „Ist das teurer?“
„Nicht wirklich“, antwortete Megyn, „und Sie verlieren sogar noch zusätzlich Geld durch die Testdrucke, die Ihre Mitarbeiter durchführen müssen, um die Paste zu lockern, da diese Paste weggeworfen wird. Aber dieser Geldbetrag ist nebensächlich. Die eigentlichen Kosten sind die entgangenen Einnahmen aufgrund der schlechten Reaktion auf die Pause.“
„Woher nehmen Sie denn diesen Verlust von 1 Million Dollar?“, fragte COO Frank Blaine.
„Nun, ihr verliert 24 Minuten pro Linie und Schicht. Multipliziert man das mit all euren Linien, ergibt sich eine Produktionsmenge, die etwas mehr als 1 Million Dollar pro Jahr wert ist“, erklärte Megyn.
„Aber nur 24 Minuten in einer 8-Stunden-Schicht?“, fragte Frank flehentlich.
„Ihre Produktionslinien weisen eine branchenführende Verfügbarkeit von 40 % auf, was einer Produktionszeit von 192 Minuten entspricht. 24 Minuten machen also mehr als 12 % der Produktionszeit aus“, erklärte Megyn.
Frank schien von den Zahlen verblüfft zu sein.
„Ich habe das alles in einer Tabellenkalkulation ausgearbeitet“, sagte Megyn.
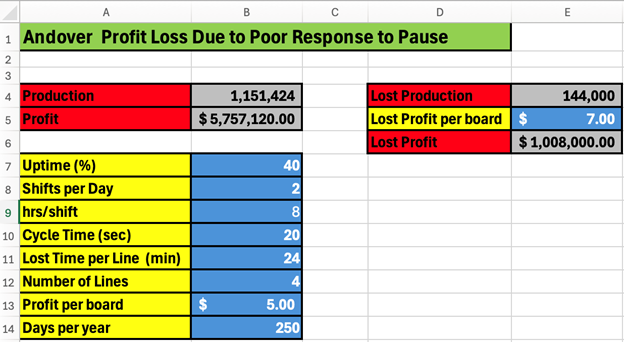
Abbildung 2. Der entgangene Gewinn von Andover.
„Beachten Sie bitte, dass ich Ihre Jahresproduktion auf etwas mehr als 1,1 Millionen PCBAs und den Gewinn auf etwa 5,8 Millionen Dollar geschätzt habe, wie aus den Zellen B4 und B5 hervorgeht“, sagte Megyn.
„Wow! Eure Zahlen liegen ziemlich nah beieinander“, sagte Melissa.
„Da stimme ich zu“, fügte Frank hinzu. „Wie bist du so nah herangekommen?“
Megyn lachte leise. „Nun, das ist mein Fachgebiet, und ich habe tatsächlich Informationen von Ihrem Team erhalten.“
„Erzähl uns doch mal etwas über den entgangenen Gewinn“, fragte Melissa.
„Diese Berechnungen befinden sich in den Zellen E4, E5 und E6“, erklärte Melissa.
Das Team aus Andover studierte die Tabelle einen Moment lang.
„Warum gibst du in Zelle B13 den Gewinn für normale Produktionsplatinen mit 5 Dollar pro Platine an, in Zelle E5 aber den entgangenen Gewinn mit 7 Dollar pro Platine?“, fragte Frank.
„Wenn man eine Lötpaste verwendet, die ein gutes ‚Response-to-Pause‘-Verhalten aufweist, wird jede zusätzlich produzierte Platine ohne zusätzliche nicht-materielle Kosten wie Arbeitskosten, Miete, Strom usw. hergestellt. Der Gewinn pro Platine ist also höher“, antwortete Megyn.
„Das ist eine einfache Erklärung …“, sinnierte Frank.
„Und über 1 Million Dollar entgangener Gewinn – das ist ein echter Schock“, warf Melissa ein.
„Megyn, könntest du uns zeigen, wie wir das Verhalten unserer derzeitigen Lötpaste und einiger anderer in Frage kommender Lötpasten bei einer Pause bewerten können?“, fragte Frank.
Bleiben Sie dran, um zu erfahren, wie man die Reaktion von Lötpaste auf eine Pause bewertet.
Zum Wohl,
Dr. Ron