Megyn Woodly acababa de terminar una auditoría de tres días de las cuatro líneas de montaje de Andover Electronics Assembly. Consideraba que la fábrica estaba bien organizada, funcionaba con altos índices de rendimiento a la primera y presentaba una productividad bastante buena. Estaba terminando de repasar los puntos fuertes de Andover y de presentar este resumen a la alta dirección y a los ingenieros:
«He auditado 30 fábricas en todo el mundo, y Andover se encuentra entre las cinco mejores en cuanto a calidad y productividad. Me ha impresionado especialmente cómo gestionáis los cambios de línea, una habilidad fundamental para una empresa con una gran variedad de productos como Andover», resumió.
Figura 1. Megyn Woodley explica el análisis estadístico que utilizó para respaldar su auditoría de Andover Electronics Assembly.
Megyn continuó: «En cuanto a las oportunidades de mejora, he identificado una muy importante. Andover está perdiendo 24 minutos de producción en cada turno, cada día y por cada línea. Dado que Andover es una empresa con bajos márgenes, esta pérdida de productividad resulta muy costosa».
Charles Barkley, jefe de producción, se puso rojo como un tomate y se enfureció con Megyn. «Me parece insultante esta conclusión infundada», le gritó a Megyn.
Mientras Charles se disponía a despotricar contra Megyn, la presidenta de la empresa, Melissa Baron, dijo con calma: «Charlie, cálmate. Megyn, ¿puedes dar más detalles?».
«Aunque vuestra pasta de soldadura se imprime bien y ofrece buenos rendimientos en la primera pasada, tiene una respuesta deficiente ante las pausas», comenzó Megyn.
«¿Qué es la “respuesta a la pausa”? ¿Por qué supone un problema?», preguntó Melissa.
«Cuando los operarios tienen que detener la producción para añadir componentes a las máquinas de colocación o realizar cualquier otro tipo de tarea auxiliar, la pasta de soldadura se endurece. Como consecuencia, los operarios tienen que realizar unas cuantas impresiones de amasado antes de iniciar la producción. Esto lleva unos 6 minutos y ocurre unas 4 veces por turno», resumió Megyn.
A Charles se le iba enrojeciendo cada vez más la cara con cada palabra que decía Megyn.
«¿Cuánto nos cuesta esto?», preguntó Melissa.
«Alrededor de un millón de dólares al año».
En ese momento, Charles Barkley estalló: «¡Todo esto son tonterías! No me creo ni una palabra».
«¿Cuál es la solución?», preguntó Melissa.
Megyn respondió: «Una pasta de soldadura diferente».
Charlie espetó: «Sé a qué pasta de soldadura te refieres; ¡es demasiado cara, joder!».
Al oír eso, Chalie salió de la habitación enfadado.
Melissa preguntó: «¿Es más caro?».
«La verdad es que no», respondió Megyn, «y, de hecho, estás perdiendo dinero adicional por las impresiones de prueba que tus operarios tienen que hacer para aflojar la pasta, ya que esa pasta se tira a la basura. Pero esa cantidad de dinero es secundaria. El verdadero coste es la pérdida de ingresos derivada de la mala respuesta ante las pausas».
«¿De dónde sacas esa cifra de un millón de dólares de pérdidas?», preguntó el director de operaciones, Frank Blaine.
«Bueno, estáis perdiendo 24 minutos por línea y por turno. Si lo multiplicamos por todas vuestras líneas, esto supone una producción lo suficientemente importante como para que suponga algo más de un millón de dólares al año», explicó Megyn.
—¿Pero solo 24 minutos en un turno de 8 horas? —suplicó Frank.
«Vuestras líneas tienen un tiempo de actividad del 40 %, el mejor de su clase, lo que se traduce en 192 minutos de producción, por lo que 24 minutos suponen más del 12 % de la producción», explicó Megyn.
Frank parecía atónito ante las cifras.
«Lo he calculado todo en una hoja de cálculo», dijo Megyn.
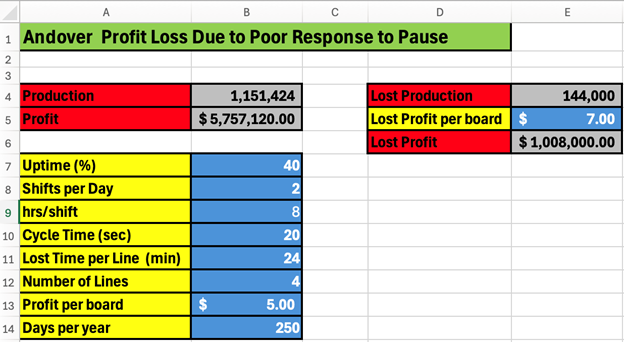
Figura 2. Las pérdidas de beneficios de Andover.
«Ten en cuenta que he calculado que vuestra producción anual es de algo más de 1,1 millones de PCBA y que los beneficios rondan los 5,8 millones de dólares, tal y como se puede ver en las celdas B4 y B5», dijo Megyn.
«¡Vaya! Tus cifras están bastante cerca», dijo Melissa.
—Estoy de acuerdo —añadió Frank—. ¿Cómo has conseguido acercarte tanto?
Megyn soltó una risita: «Bueno, en eso soy experta, y además recibí información de tu equipo».
—¿Nos puedes hablar de las pérdidas de beneficios? —preguntó Melissa.
«Esos cálculos están en las celdas E4, E5 y E6», explicó Melissa.
El equipo de Andover examinó la hoja de cálculo durante unos instantes.
—¿Por qué indicas que el beneficio de las placas de producción normales es de 5 dólares por placa, en la celda B13, y, sin embargo, el de las placas con pérdida de beneficio es de 7 dólares por placa, en la celda E5? —preguntó Frank.
«Si empiezas a utilizar una pasta de soldadura que ofrezca una buena respuesta a la pausa, cada placa adicional que produzcas se habrá fabricado sin costes adicionales no materiales, como mano de obra, alquiler, electricidad, etc. Por lo tanto, el beneficio por placa será mayor», respondió Megyn.
«Es una explicación sencilla…», reflexionó Frank.
«Y una pérdida de beneficios de más de un millón de dólares es una auténtica sorpresa», añadió Melissa.
—Megyn, ¿podrías enseñarnos cómo evaluar la respuesta a la pausa de nuestra pasta de soldadura actual y de otras pastas de soldadura que estamos barajando? —preguntó Frank.
No te pierdas cómo evaluar la respuesta de la pasta de soldadura ante una pausa.
Salud,
Dr. Ron