
여러분,
지난번 글에서에서는 금속간 화합물(IMC)과 제가 “납땜의 기적”이라고 칭했던 현상에 대해 다뤘습니다. 또한, IMC의 취성 특성에 초점을 맞춘 연구에 따르면, 응력 시험에서 발생하는 파손은 IMC와 솔더 사이, IMC와 구리 사이, 또는 IMC(Cu6Sn5와 Cu3Sn) 자체 간의 계면에서 발생하는 파손 때문일 가능성이 더 높으며, 이는 IMC가 지닌 것으로 여겨지는 취성 특성과는 무관하다는 점을 언급한 바 있습니다.
납땜 및 납땜 접합부의 열 노화 과정에서 발생하는 또 다른 약화 메커니즘은 커켄달 공극입니다. 커켄달 공극은 한 금속이 다른 금속으로 확산되는 속도가 그 반대의 경우보다 더 빠를 때 형성됩니다. 구리-주석 계면에서 이러한 현상이 나타납니다. 구리가 주석으로 확산되는 속도가 주석이 구리로 확산되는 속도보다 빠릅니다. 이 메커니즘으로 인해 금속 계면상의 구리 내에 실제 공극이 발생할 수 있습니다. 아래 이미지를 참조하십시오. 계면에서 잠재적인 약점을 유발할 뿐만 아니라, 주석으로 확산된 과잉 구리는 압축 응력을 발생시켜주석 위스커을 유발할 수 있는 압축 응력을 생성합니다.
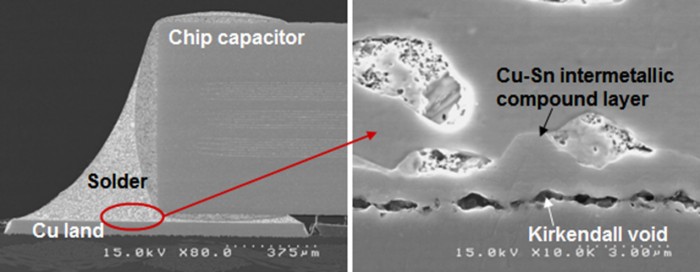
커켄달 무효. 출처: http://www.jfe-tec.co.jp/en/electronic-component/case/img/case_solder_02.png
IMC와 커켄달 공극은 납땜 온도에서 상당히 빠르게 형성됩니다. 그러나 실온에서도 IMC와 커켄달 공극은 성장 속도가 훨씬 느려지기는 하지만 계속 성장합니다. 이러한 지속적인 성장의 원인은 절대 온도 또는 켈빈 척도에서 볼 때, 실온은 솔더의 용융 온도에 비해 상당히 높은 비율을 차지하기 때문입니다. 예를 들어, SAC 솔더의 용융 온도는 약 219°C이며, 이 온도는 492K(219+273)에 해당합니다. 반면 실온은 295°K이므로, 실온은 SAC 솔더의 용융점까지의 거리의 60%에 해당합니다(295/492 = 0.60). 이 상황을 약 1480°C에서 녹는 강철과 비교해 보자. 강철은 절대 온도 척도상 융점의 60%(780°C)에서 붉게 달아오를 것입니다. 따라서 실온이 융점까지의 60% 지점에 해당하므로, IMC 및 커켄달(Kirkendall) 형성 과정은 실온에서 멈추지 않습니다. 결과적으로 IMC와 커켄달 공극은 주석 위스커와 같은 관련 현상과 마찬가지로 계속 성장하게 됩니다.
계속 지켜봐 주세요. 다음 시간에는 IMC에 관한 이번 연재를 마무리하며, IMC의 성장률과 스트레스 테스트에서 나타나는 그 영향에 대해 논의해 보겠습니다.
건배,
론 박사
