
乡亲们
在我上一篇 文章中,我探讨了金属间化合物(化合物 ,简称IMCs)以及我所称的“焊接奇迹”。 我还提到,针对IMCs的脆 性质所进行的研究表明,应力试验中的失效更可能是由于IMCs与焊料、IMCs与铜,或者IMCs(Cu6Sn5 与Cu3Sn)之间的界面失效所致,与IMCs所谓的脆 性质无关。
焊点 在焊接和热老化过程中另一种导致强度降低的机制是 柯肯代尔空洞。当一种金属向另一种金属的扩散速度快于反向扩散时,就会形成柯肯达尔空洞。铜-锡界面就表现出这种机制:铜向锡的扩散速度快于锡向铜的扩散速度。这种机制会在金属界面处的铜中形成实际的空洞。参见下图。除了可能导致界面处出现薄弱点外,扩散到锡中的过量铜还会产生压应力,从而导致锡须。
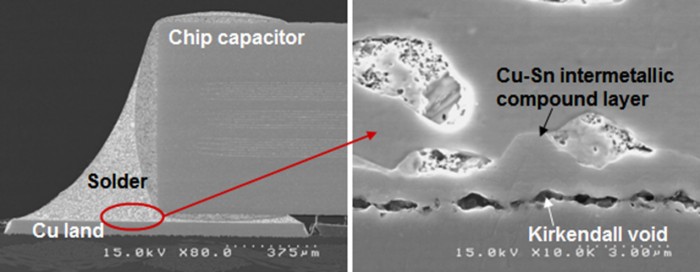
柯肯达尔无效。来源: http://www.jfe-tec.co.jp/en/electronic-component/case/img/case_solder_02.png
在焊接温度下,IMC和柯肯代尔空洞会迅速形成。然而,即使在室温下,IMC和柯肯代尔空洞仍会继续生长,尽管生长速率已大幅降低。这种持续生长的原因在于,在绝对温度或 开尔文温度标度上,室温占焊料熔点的相当大比例。例如,SAC焊料的熔点约为219°C,该温度等于492K(219+273),而室温为295°K,因此室温已达到SAC焊料熔点 的60%(295/492 = 0.60)。 将这种情况与钢进行比较,钢的熔点约为1480°C。 当温度达到其绝对温度熔点 的60%(780°C)时,钢会变得通红。因此,由于室温仅达到熔点温度的60%,IMC和柯肯代尔(Kirkendall)成形过程并不会在室温下停止。故而,IMC和柯肯代尔空洞会持续增长,锡须等相关效应也会随之加剧。
敬请期待。在本次关于IMC系列的收官篇中,我们将探讨IMC的增长率及其在压力测试中的影响。
干杯
罗恩博士
