
朋友們
在我們的 上一篇文章中,我曾探討過:與普遍認知相反,在焊接過程中形成的金屬間化合物(IMCs)未必具有脆性。我回顧了部分文獻,其中指出失效模式通常發生在金屬間化合物本身之間的界面、金屬間化合物與銅或焊料之間的界面,甚至經常出現在焊料本體中。關於金屬間化合物生長可能不會顯著影響可靠性的觀點,亦獲得 李等人的研究成果所支持。圖 1 摘自李等人的論文,顯示在 150°C 下老化 250 小時,並未顯著影響熱循環測試中的特徵壽命。
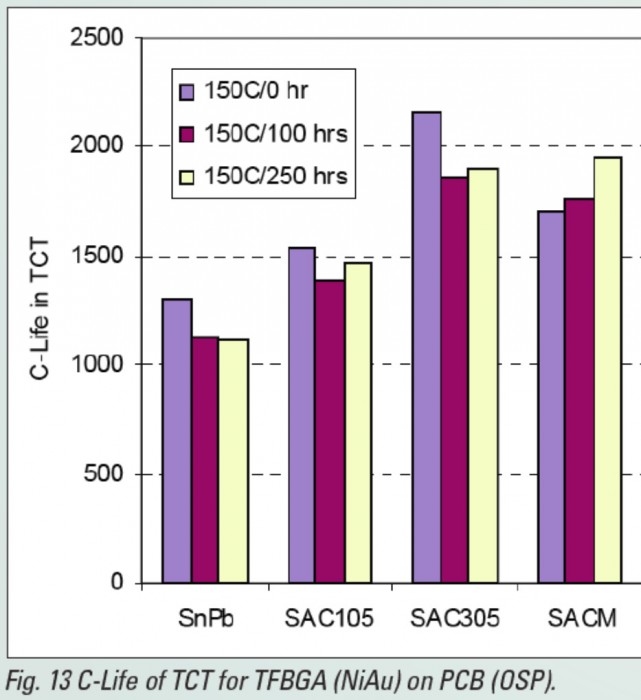
圖 1. 在李氏所引用的論文中,於 150°C 下進行長達 250 小時的老化測試,並未對熱循環測試中的特性壽命造成顯著影響。
然而,將 IMC 的厚度降至最低是審慎的做法。這便引發了一個問題:在任何給定溫度下,IMC 的生長速度有多快?Siewert 等人所進行的研究[i] 提供了答案。在這篇論文中,Siewert 支持了先前研究得出的結論——即 IMC 的厚度增長遵循 X=(kt)⁰.⁵ 的規律,並補充了新數據以支持採用此方程式進行建模。在此方程式中,X 代表 IMC 的增長距離,k 是一個取決於溫度的常數,而 t 則是時間。 人們可能會預期 X 會強烈依賴溫度 (T),而事實確實如此。利用 Siewert 論文中的數據,我得以推導出 k 隨 T 變化的數值,並將其繪製於 阿雷尼烏斯圖中繪製。請參見圖 2。
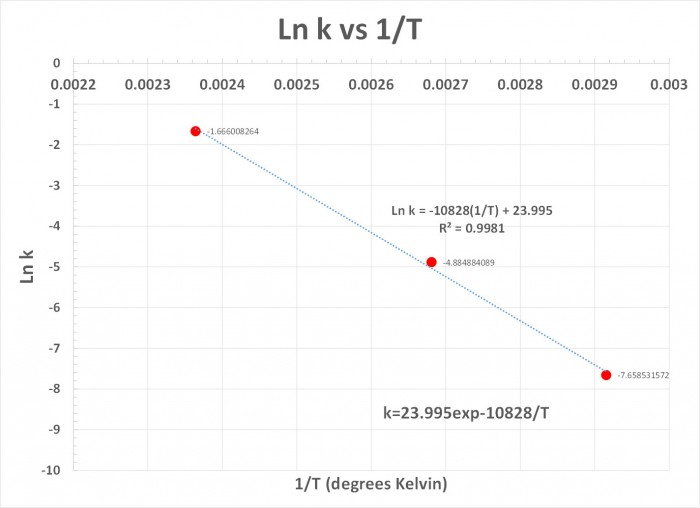
圖 2. k 的阿倫尼烏斯圖。
接著,我利用圖 2 求得 70°C 時的 k 值,並將 IMC 生長量 X(單位:微米)隨時間(單位:小時)的變化繪製成圖。結果如圖 3 所示。
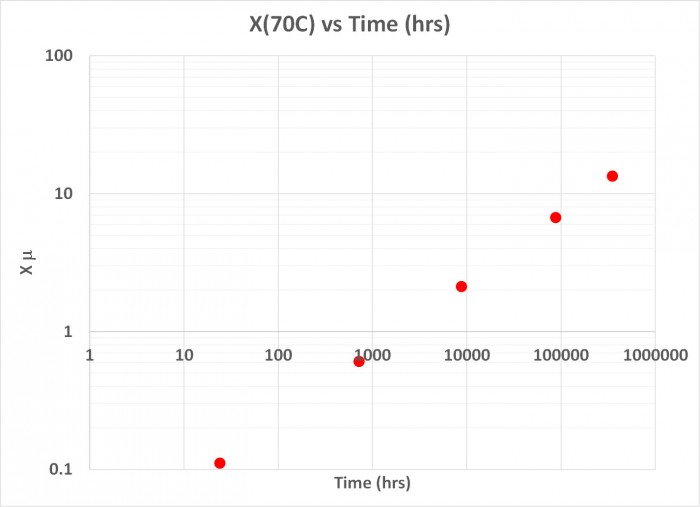
圖 3. IMC 在 70°C 下的生長與時間的關係。
請注意,要獲得略多於 10 微米的生長厚度,大約需要 40 年。 圖 4 顯示了 200°C 下 IMC 生長的結果。在此情況下,僅需 100 小時即可獲得約 10 微米的生長量。因此,將溫度從 70°C 提升至 200°C,會使達到 10 微米時的有效 IMC 生長速率加速因子超過 30,000。
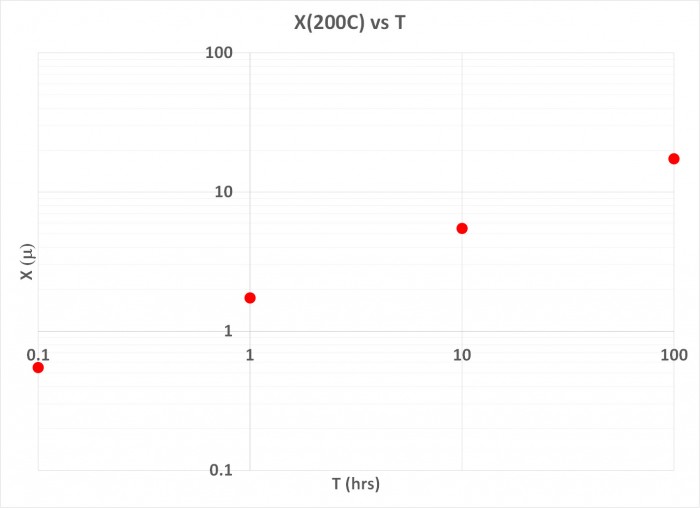
圖 4. 200°C 下 IMC 的生長與時間的關係。
這些是根據在不同溫度下收集的數據所進行的理論計算。讓我們來看看這些公式在現實生活中是否成立。在另一篇論文中 [ii]中,Ma 等人及其團隊將部分焊點在 125°C 下老化 120 小時。根據上述方程式,在這些條件下預測的 IMC 生長量應為 2.2 微米。從圖 5 可見,實際生長量約為 2 微米,與計算估計值相符。
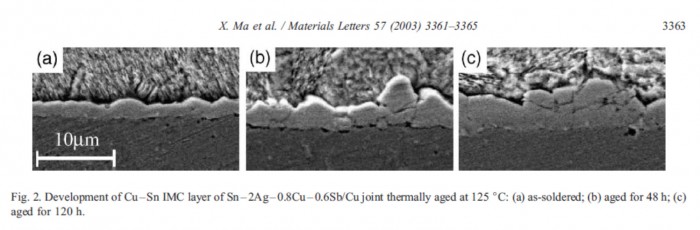
圖 5. 取自馬氏論文中,IMC 在 125°C 下經 120 小時生長後的影像。
因此,儘管 IMC 的脆性並不太明顯,但限制其生長仍是明智之舉。由此可見,盡量避免暴露於極高溫老化環境是明智的,但當然,盡量減少焊錫返工也是值得建議的,因為熔融的焊錫會促使 IMC 極快地生長。
乾杯
羅恩博士


