
過去 10 年間,晶圓凸點製程已有所演進。半導體封裝產業已從採用焊膏印刷的凸點製程(伴隨氣孔、共面性、網版壽命及飛濺等諸多問題),轉向電鍍焊錫凸點,如今則發展至採用微凸點(焊錫端蓋)的電鍍銅柱,如圖 1 所示。
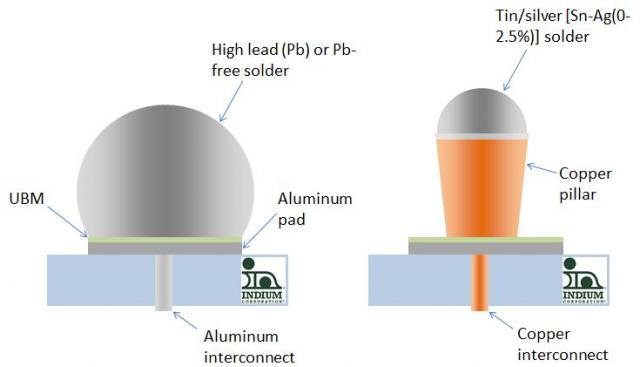
圖 1:倒裝晶片凸點金屬化與結構的演變
從標準焊錫凸點轉向銅柱的主要原因如下:
- allow high I/O ultrafine pitches (<80microns) without solder bridging
- 保持較大的間隙(晶片與基板之間的間距),以減輕晶片表面的應力
- 消除或減輕因 UBM 附近焊料中的電流擠壓所導致的電遷移問題
圖 2 顯示了銅柱/微凸點形成的基本製程流程。
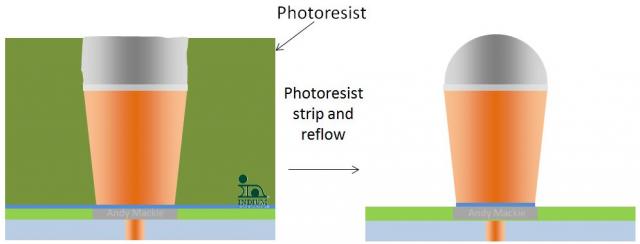
圖 2:銅柱焊料:從電鍍到成品微凸點
為了消除最終回流焊接頭中的空隙,關鍵在於確保回流焊後的焊料微凸點表面呈完美的半球形、光滑、無有機及無機殘留物,並覆蓋有一層薄薄的氧化錫半鈍化層。在以下兩種情況下,必須對焊料凸點或微凸點進行回流焊:
- 在光阻與種子層被去除後,粗糙的電鍍凸點會受到各種錫氧化物和氫氧化物(源自與高度腐蝕性的光阻去除劑反應)的污染,此外,粗糙的電鍍凸點表面還會夾帶有機碎屑。
-
若晶圓在探針測試過程中,導致焊料凸點頂部產生「硬幣狀變形」(損壞),則該凸點可能也需要重新回流焊接,使其從變形狀態恢復為原始的半球形。此舉可消除後續倒裝晶片接合中因硬幣狀變形所導致的空洞。
我將在接下來的系列部落格文章中,更詳細地探討特殊晶圓凸點助焊劑的應用,以及製程控制中關鍵的環節,以製成完美無瑕的微凸點。
乾杯
安迪


