
过去10年间,晶圆成凸 工艺经历了演变。半导体封装行业已从采用焊膏印刷的成凸 工艺(该工艺存在空洞率 、coplanarity、钢网-life以及spatter等问题)发展到电镀焊料凸点,如今则发展为带微凸点(焊料端盖)的电镀铜柱,如图1所示。
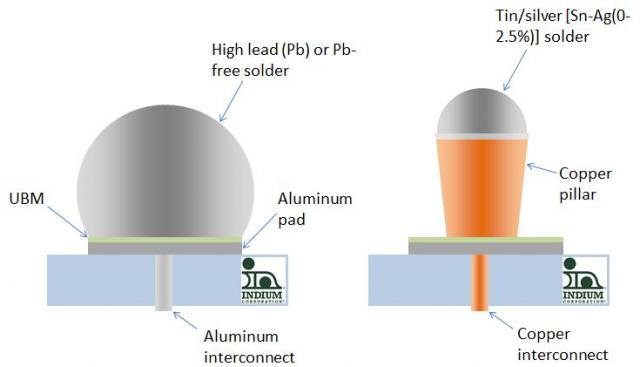
图1:倒装芯片 (焊点/凸块 )金属化与结构的演变
从标准焊接凸点转向铜柱的主要原因是:
- allow high I/O ultrafine pitches (<80microns) without solder bridging
- 保持较高的间距(芯片-基板间隙),以减少芯片表面的应力
- 消除或减少因UBM附近焊料中电流拥挤而导致的电化学迁移 问题
图2展示了铜柱/微型凸块 形成的基本流程图 。
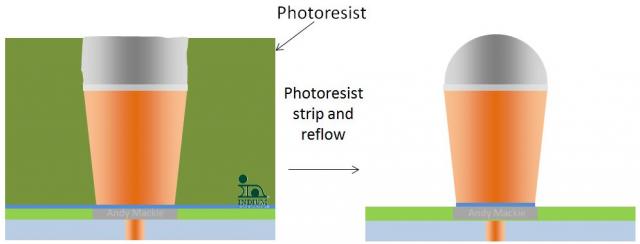
图2:铜柱焊料:从电镀到成品微型凸块
为了消除最终回流焊点中的空隙,回流焊后的焊料表面微型凸块 必须呈完美的半球形、光滑、无有机物和无机物残留 ,并覆盖有一层薄薄的氧化锡半钝化层。在以下两种情况下,必须对焊料焊点/凸块 或微型凸块 进行回流:
- 在光刻胶和种子层被剥离后,粗糙的电镀层焊点/凸块 会受到各种锡氧化物和氢氧化物(源自与强腐蚀性光刻胶剥离剂的反应)的污染,此外,还有有机碎屑被困在粗糙的电镀层焊点/凸块 表面中。
-
如果晶圆在探针测试过程中,导致焊料顶部出现“硬币状”变形(损坏)焊点/凸块 ,则该焊料焊点/凸块 可能也需要重新回流,使其从“硬币状”变形状态恢复为原始的半球形。这样可以消除后续倒装芯片 焊点中因“硬币状”变形导致的空洞。
在接下来的系列博文中,我将更详细地介绍专用晶圆成凸 助焊剂的使用方法,以及在制造完美微凸点过程中工艺控制的关键要点。
干杯
安迪


