
朋友們
使用錫基焊料(例如錫鉛共晶焊料,或常見的無鉛焊料如 SAC305)進行銅對銅焊接時,僅需液態焊料與銅即可形成錫-銅金屬間化合物鍵。這種簡便性——儘管存在一個小問題——是由 Speedline Technologies 的幾位同事讓我深刻體會到的 Speedline Technologies的幾位同事讓我深刻體會到這一點。他們拿了一塊已裝有通孔元件的印刷電路板(PWB),在未使用任何助焊劑的情況下,將其送入波峰焊機進行焊接。結果簡直滑稽可笑。那塊印刷電路板重達約 10 磅,因為上面垂掛著巨大的焊錫冰柱。 這一切混亂源於銅表面形成的氧化物。當他們在氮氣保護氣氛下再次將電路板送入波峰焊機後,便得到了一塊焊跡完美、可直接出貨的波峰焊成品。因此,實際上除了焊料和銅之外,要成功進行波峰焊接,還需要助焊劑或氮氣(最好兩者兼備);不過,整個過程依然相對簡單。
真該為 1970 年代末至 1980 年代初的焊料科學家們感到惋惜。當時表面貼裝技術(SMT)正蓬勃發展,全球市場對焊錫膏的需求日益高漲;然而,許多焊料科學家當時僅有波峰焊接的經驗。在波峰焊接過程中,助焊劑的主要作用是去除印刷電路板(PWB)焊盤及元件表面的氧化物。由於焊料處於熔融狀態,其氧化問題並非主要考量。在焊接過程中,焊料僅與電路板接觸數秒,而電路板也僅在此短暫期間內承受高溫。
我推測,早期的一些焊錫膏可能是由焊錫粉搭配類似於波峰焊接中所使用的助焊劑所組成。如果是這樣,它們的效果恐怕不會太好。 試想,焊錫膏與波峰焊接中的焊錫相比,所面臨的狀況有何天壤之別。焊錫膏中的「助焊劑」不僅必須去除印刷電路板(PWB)焊盤、元件引腳及焊錫顆粒上的氧化物,還必須在回流爐中將這些表面保護數分鐘,防止其再次氧化。為了達到這種保護效果,「助焊劑」必須含有能發揮氧氣阻隔作用的成分。 無清洗型焊膏中最常見的材料是松香/樹脂。松香,或是經過改性或合成的樹脂,通常是中至高分子量的有機化合物,其中80%至90%為阿比酸。它們通常存在於針葉樹中。松香/樹脂本質上具有黏性,並能在回流過程中提供一定的助焊活性與抗氧化能力。
我在上段中寫下「助焊劑」一詞,是因為多數人所謂的焊膏中的助焊劑,其實是由多種材料組成的複雜混合物。這些「助焊劑」通常包含:
- 松香/樹脂:用於提供氧氣阻隔性及部分助熔作用
- 流變添加劑:用於賦予最佳的印刷性能,例如良好的暫停反應性、良好的轉印效率、優異的抗坍落性、良好的黏性等
- 溶劑:用於溶解其他材料
- 活化劑:用於發揮主要的除氧化作用(去除氧化物)
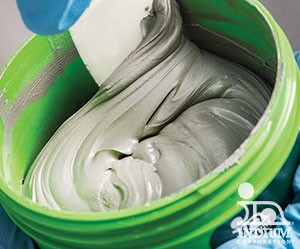
圖。焊膏是最具工程技術含量的材料之一。現代的焊錫膏必須具備良好的阻氧性能。在大多數回流焊接曲線中,焊錫膏會處於 150ºC 以上的溫度長達數分鐘以上。在此期間,需要阻氧層來保護焊錫顆粒以及焊盤和引線的表面。
焊料阻隔層不足的常見例子包括「葡萄狀缺陷」或其相關缺陷「枕頭頭缺陷」。若您遇到其中一種缺陷,選用具有更好氧氣阻隔性能的焊膏必定有所幫助。
在回流前,焊錫膏必須能良好印刷、具備良好的「暫停反應性」、不具剪切變稀特性、能抵抗冷塌陷,並具有良好的「黏附性」,以在元件放置後支撐元件。在回流過程中,除了面臨氧氣阻隔的挑戰外,焊錫膏不得出現熱塌陷,應「避免虛無TM”,且不會產生「頭埋枕頭」(HIP)缺陷,能與所有常見的 PWP 墊片表面處理相容,並在熱循環、跌落衝擊及振動環境中形成可靠的可焊接點。呼!這真是個極其複雜的挑戰。
因此,我認為焊膏有資格被視為世界上工程化程度最高的材料……而且它絕對不是一種大宗商品。
乾杯,
Ron 博士


