
乡亲们
使用锡基焊料(如锡铅共晶焊料或SAC305等常见的无铅焊料)进行铜-铜焊接时,只需液态焊料和铜即可形成锡-铜金属间化合物键。这种简单性——虽然有一个小小的注意事项——是由Speedline Technologies的几位同事让我深刻领会的。 Speedline Technologies的几位同事让我深有体会。他们取一块已安装通孔 (元器件 )的印刷电路板,在未使用任何助焊剂的情况下将其送入波峰焊机。结果简直滑稽可笑:由于板上挂着巨大的焊锡冰柱,整块电路板重达约10磅。 这是铜表面形成的氧化物造成的混乱局面。随后,在氮气保护下再次进行波峰焊接,便得到了一块焊接效果极佳、可以直接发货的电路板。因此,实际上,除了焊料和铜之外,要成功进行波峰焊接,还需要助焊剂或氮气,最好两者兼备;不过,整个过程仍然相对简单。
真为20世纪70年代末至80年代初的焊料科学家们感到惋惜。当时,波峰焊接(表面贴装技术 )正作为一项新兴技术兴起,全球市场对焊膏的需求旺盛;然而,许多焊料科学家仅具备波峰焊接方面的经验。在波峰焊接中,助焊剂的主要作用是清除印刷电路板(PWB)焊盘上的氧化物,元器件 。此时焊料处于熔融状态,其氧化问题并非主要关注点。在焊接过程中,焊料与电路板的接触时间仅为几秒钟,电路板也仅在此短暂时间内经历高温。
我猜想,早期的某些焊膏可能由焊料合金粉 和类似于波峰焊接中使用的助焊剂组成。如果是这样,它们的效果可能并不理想。 试想一下,焊膏与波峰焊接中的焊料相比,所经历的条件差异是多么巨大。焊膏中的“助焊剂”不仅需要去除印刷电路板焊盘、元器件引脚和焊料颗粒上的氧化物,还必须在回流炉中将这些表面保护数分钟,防止其再次氧化。为了实现这种保护,助焊剂中必须含有能够起到氧气阻隔作用的物质。免洗 焊膏中最常用的材料是松香/树脂。松香(或经改性或合成的树脂)通常是中至高分子量的有机化合物 ,其中80-90%为阿比酸。它们通常存在于针叶树中。松香/树脂本身具有粘性,在回流 过程中能提供一定的助焊 活性和抗氧化性。
我在上段中写下“助焊剂”一词,是因为大多数人所谓的焊膏中的助焊剂其实是由多种材料组成的复杂混合物。这些“助焊剂”通常由以下成分组成:
- 松香/树脂:用于氧气阻隔及部分助焊 活性
- 流变添加剂:用于实现最佳印刷效果属性 ,例如:良好的印刷暂停响应 ,良好的转印效率 ,优异的抗塌落性能 ,良好的粘性等
- 溶剂:用于溶解其他物质
- 活化剂:用于执行助焊 的主要作用(去除氧化物)
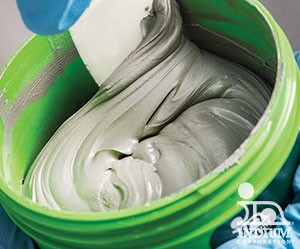
图。焊膏是工程化程度最高的材料之一。现代焊膏必须具备良好的阻氧性能。在大多数回流工艺曲线中,焊膏会在150ºC以上的温度下保持数分钟以上。在此期间,需要阻氧层来保护焊料颗粒以及焊盘和引脚的表面。
焊料阻隔层不足的一个常见例子是葡萄球 (缺陷 )及其同类产品枕头缺陷 (缺陷 )。如果您遇到上述任一问题(缺陷 ),选用阻氧性能更佳的焊膏(属性 )肯定会有帮助。
在回流之前,焊膏必须能够良好地印刷,具有良好的印刷暂停响应 ,不呈剪切变稀,能抵抗冷塌陷,并具有良好的“粘附性”,以支撑贴片后的元器件 。在回流过程中,除了面临氧气阻隔的挑战外,焊膏还不得出现热塌陷,应“避免无效TM”,而不是产生“枕头缺陷”(枕头缺陷 )缺陷 ,能够与所有常见的PWP刹车片表面处理方式兼容,并在热循环 、抗冲击和振动环境下提供可靠的焊点 。呼!这真是个复杂的挑战。
因此,我认为焊膏完全有资格被视为世界上工程化程度最高的材料……而且它绝对不是一种大宗商品。
干杯,
罗恩博士


