
機器人焊接 II
閱讀 了我上一篇關於機器人焊接的文章後,您已確定自己有適合採用機器人焊接的應用場景,並打算著手進行。您也決定將採用帶芯焊絲進行接觸式焊接。您需要與機器人焊接設備供應商合作,共同決定最適合您應用場景的機型。此外,您還應與帶芯焊絲供應商合作,以確定最適合您應用場景的帶芯焊絲。
實心焊絲是一種核心內含助焊劑的焊絲。請參見圖 1。
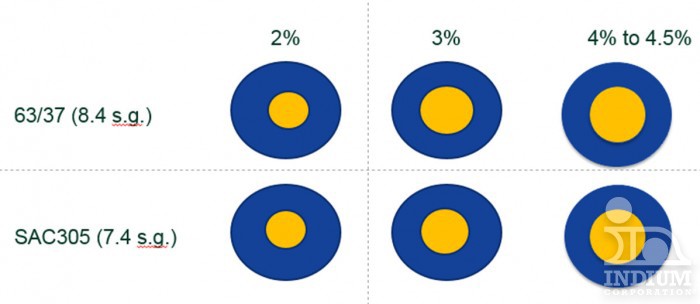
圖 1. 帶芯焊絲內含不同份量的芯部助焊劑。您的焊料供應商將能根據您的應用需求,推薦最適合的焊絲。
如圖 2 所示,芯線焊料也有不同粗細的規格。
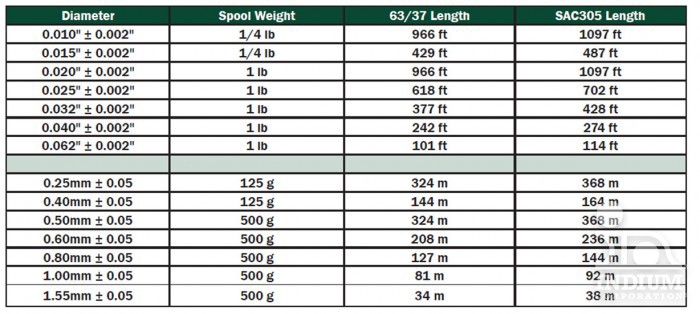
圖 2. 如上圖所示,帶芯焊絲也有各種不同的厚度。
要確定哪種焊絲最適合您的機器人焊接應用,可能需要進行一些實驗,或是向您的藥芯焊絲供應商或機器人焊接機供應商尋求建議。
讓我們來複習一下使用藥芯焊絲時的正確焊接技巧:
- 請確保烙鐵頭已預先鍍錫,以達到最佳的熱傳導效果
- 同時對兩面進行加熱
- 將金屬加熱至高於焊料熔點的焊接溫度
- 請將焊錫塗抹在焊點區域,而非烙鐵頭上(若使用烙鐵)
- 讓金屬表面將助焊劑和焊料熔化
- 當焊料熔化得足夠多,足以形成良好的焊點時,請移除焊絲
- 當形成良好的焊點時,請停止加熱
- 請勿將帶芯電線纏繞在烙鐵頭上。
- 助焊劑可能會被燒盡而失去功效
- 焊料可能會黏在烙鐵上,而不是黏在接合處。
這些技術無論是手動焊接還是機器人焊接皆適用。一款優質的藥芯焊絲能形成無氣孔的焊點,具有良好的助焊劑活性,且不易產生飛濺。此外,藥芯焊絲的直徑應保持一致。您應與藥芯焊絲供應商討論這些要求。
乾杯
羅恩博士


