
ロボットはんだ付け II
ロボットはんだ付けに関する前回の記事をお読みになり、ご自身の用途に適したロボットはんだ付けのアプリケーションがあると判断し、導入を始めたいとお考えのことでしょう。また、中空はんだ線を用いた接触はんだ付けを採用することも決めたことでしょう。用途に最適な機械を選定するには、ロボットはんだ付け装置のベンダーと協議する必要があります。さらに、用途に最適な中空はんだ線を選定するため、中空はんだ線のサプライヤーとも協議すべきです。
中芯入りはんだ線とは、芯にフラックスが充填されたはんだ線のことです。図1を参照してください。
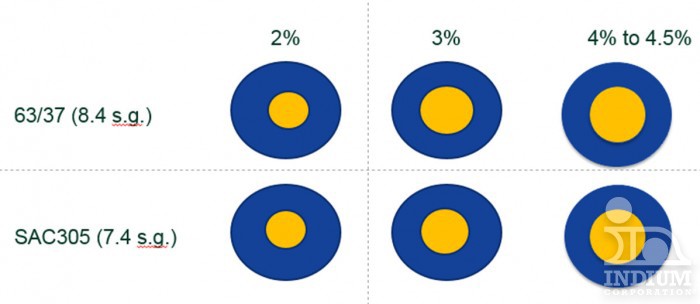
図1. コア入りはんだワイヤには、コア内のフラックスの量が異なるものがあります。はんだのサプライヤーなら、お客様の用途に最適なワイヤを推奨してくれるでしょう。
図2に示すように、芯線用はんだにもさまざまな太さのものがあります。
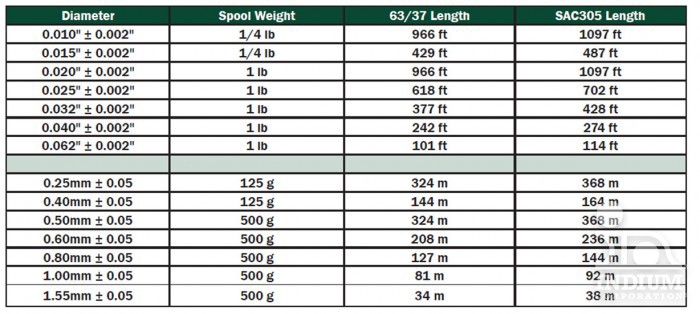
図2. コア入りはんだワイヤも、上図に示すようにさまざまな太さのものがあります。
ロボットはんだ付け用途に最適なワイヤを決定するには、少し試行錯誤が必要になる場合や、芯入りワイヤのサプライヤーやロボットはんだ付け機のサプライヤーからのアドバイスが必要になる場合があります。
中空ワイヤーを使用する際の良いはんだ付けのコツを復習しましょう:
- 熱伝導を最適にするため、はんだごての先端にはあらかじめはんだを塗っておくようにしてください
- 両面に同時に熱を加える
- 金属を、はんだの融点よりも高いはんだ付け温度まで加熱する
- はんだごての先端ではなく、はんだ付け箇所にはんだを乗せてください(はんだごてを使用する場合)
- 金属の表面でフラックスとはんだを溶かしましょう
- 十分な量のはんだが溶けて、良好な接合部が形成されたら、はんだ線を外してください
- 良好なはんだ接合が形成されたら、火を止める
- はんだごての先端に、芯抜きされたワイヤーを付けないでください。
- フラックスは燃えてしまい、効果が失われることがあります
- はんだが、接合部ではなくはんだごてに付着してしまうことがあります。
これらの手法は、手作業によるはんだ付けだけでなく、ロボットによるはんだ付けにも適用できます。優れた中芯入りはんだワイヤは、ボイドのないはんだ接合を実現し、フラックスの活性が高く、スパッタもほとんど発生しません。また、中芯入りはんだワイヤは直径が一定である必要があります。これらの要件については、中芯入りはんだワイヤの供給業者と相談してください。
乾杯
ロン博士


