
机器人焊接 II
在阅读 了我上一篇关于机器人焊接的文章后,您已经确定自己拥有一台性能良好的机器人焊接机应用 ,并准备开始操作。您还决定将采用带芯焊丝焊锡线 进行接触焊接。您需要与机器人焊接机供应商合作,为您的应用 选定最合适的机器。此外,您还应与带芯焊丝供应商合作,为您的应用 确定最合适的带芯焊丝。
药芯焊丝是指其芯部含有助熔剂的焊锡线 。参见图1。
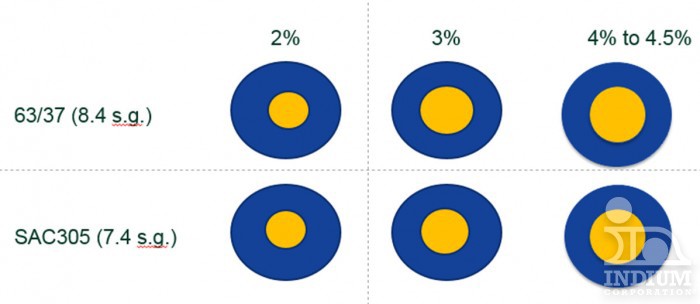
图1. 带芯的焊锡线 焊丝含有不同量的芯部助焊剂。您的焊料供应商能够为您推荐最适合您的应用 的焊丝。
如图2所示,芯线焊料也有不同的粗细规格。
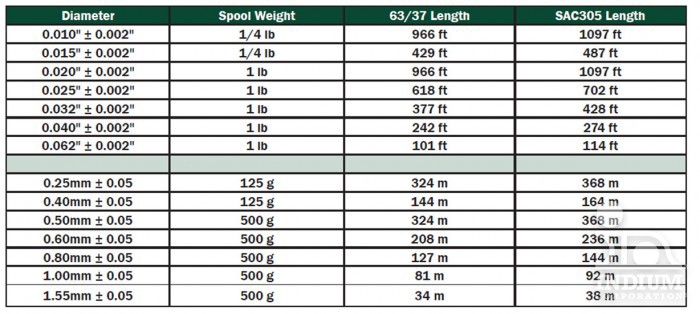
图2. 如上图所示,中空的焊锡线 也有多种厚度可供选择。
要确定哪种焊丝最适合您的机器人焊接设备应用 ,可能需要进行一些试验,或者向空心焊丝供应商或机器人焊接机供应商寻求建议。
让我们回顾一下使用药芯焊丝时的正确焊接技巧:
- 为确保最佳导热效果,请确保烙铁头已预先镀锡
- 同时对两个表面进行加热
- 将金属加热至高于焊料熔点的焊接温度
- 将焊料涂在焊点区域,而不是烙铁头(如果使用烙铁的话)
- 让金属表面将助焊剂和焊料熔化
- 当焊料熔化得足够多,足以形成良好的焊点时,取下焊锡线
- 当焊点形成良好时,停止加热
- 请勿将带芯导线缠绕在烙铁头上。
- 助焊剂可能会被烧掉,从而失去功效
- 焊料可能会粘在烙铁上,而不是焊点上。
这些技术既适用于手工焊接,也适用于机器人焊接。一种有效的药芯焊丝应能实现无气孔焊接焊点 ,具有良好的助焊剂活性,且飞溅较少。药芯焊丝还应具有稳定的直径 。您应与药芯焊丝供应商焊锡线 讨论这些要求。
干杯
罗恩博士


