
朋友們
C 圖表 即為 控制圖 ,用於追蹤 屬性資料。舉例來說,假設您正在追蹤表面貼裝(SMT)組裝製程結束時的缺陷數量。管理層已表示,他們希望了解每 10,000 組裝件中有多少缺陷。因此,每生產 10,000 組裝件,您便會追蹤其中的缺陷數量。 假設身為首席製程工程師的您,已持續蒐集這些屬性資料長達 6 個月。為簡化分析,我們也假設這是每日的產量。圖 1 顯示了該資料的 C 圖。該 休哈特 規則 1 的違規現象,幾乎可以肯定是由於 共同原因變異所致。
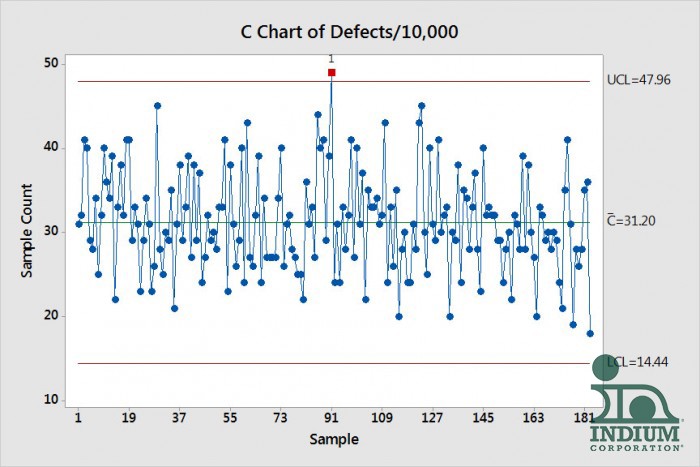
圖 1.包含 10,000 筆資料的資料集之 C 圖表資料。
您出外度假兩週,幾位工作過度的同事同意負責監控生產線並蒐集屬性數據。不幸的是,由於您不在場,裝配線上出現了幾項製程問題。因此,每天僅能生產 5,000 組組件。 管理層希望將新數據與舊數據進行比較,但兩者的樣本規模不同。合理的做法是將每 5,000 組的缺陷數乘以樣本規模的比率,在此情況下,該比率為 2(10,000/5,000)。這些經調整後的新數據可與舊數據合併,以繪製更新的 C 圖。 以本例而言,前三天每 5,000 組裝件的瑕疵數分別為 31、23 和 21 個。乘以 2 後,這些數據點分別變為 62、46 和 42。對這兩週的數據進行此簡單運算,並將其加入舊的 C 圖後,便得出圖 2 所示的新 C 圖。
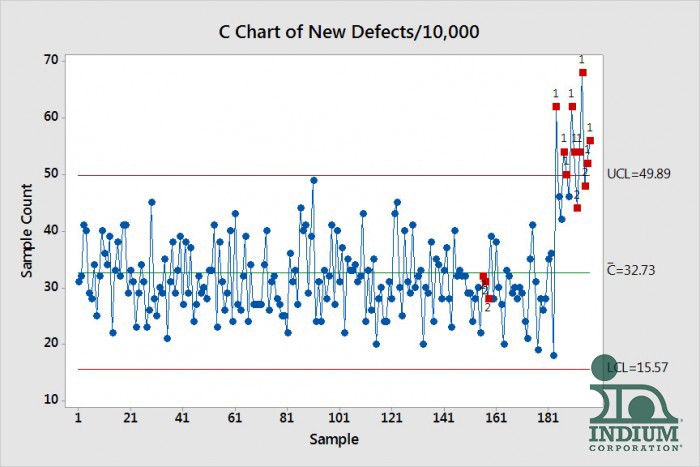
圖 2。透過將 新資料集中的每項失敗次數乘以 2,我們便能將新資料加入舊資料中,並生成一張新的 C 圖。請注意,新資料的缺陷率較高,這從眾多違反謝哈特第一法則的情況即可看出。
請注意,新數據清楚顯示故障率有所上升,這從眾多違反謝哈特第一法則的情況即可看出。這些結果有力地證明了您在支援組裝流程方面必定做得相當出色。在您缺席期間,不僅產量下降了 50%,缺陷率也顯著上升。
我已開發了一個 Excel 試算表,用來進行這些資料轉換。如果您有興趣,請寄電子郵件給我, 我會將試算表寄給您。
乾杯
羅恩博士


