
"这不是俱乐部的错,罗伯特"
在纽波特高尔夫俱乐部(纽约州纽波特市),当我把另一个球送进 8 号球道和 6 号黑铁杆发球台之间的惩罚性侧坡深处,送进 15 号球道的(字面意义上的)墓地,或者在 18 号球道开球后送回 17 号球道后,我经常会听到这样的话("我们刚打完那个球!"是另一个以我为代价的笑话)。
我并不反对新装备,但这两者都不能解决根本问题。也许我可以把球杆瞄得太左,几乎与球道垂直,但这也解决不了问题。
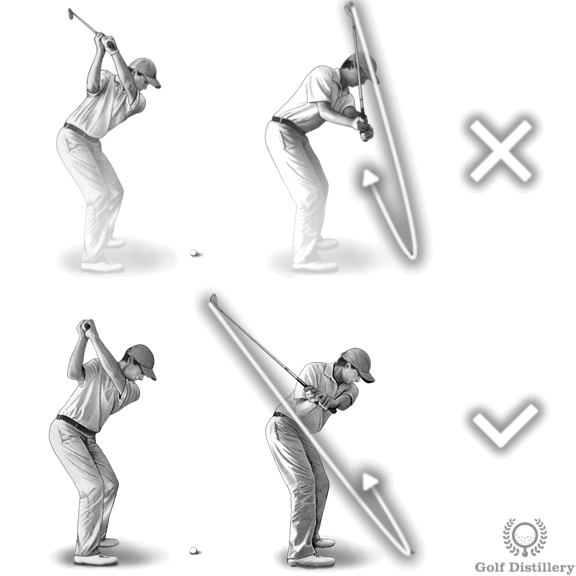
我真正需要的是调整我的挥杆技术,以便打出我渴望的罗里-麦克罗伊(Rory McIlroy)或布鲁克斯-科普卡(Brooks Koepka)式的开球。教练给我上了几节课,我又和一位值得信赖的球友讨论了一两次,我的挥杆重心转移得更好了,球杆路径更浅了,杆面控制得更好了。我可能无法达到 300 码的击球距离或每小时 180 英里以上的球速,但我能更稳定、更准确地打出更远的球!
我经常遇到这样的情况:焊接用户对目前的焊接效果感到气馁和沮丧,于是他们来到 Indium 寻求支持。他们尝试了各种 方法,从新的烙铁头到新的焊丝助焊剂和不同用量的助焊剂,甚至将温度提高到超出通常建议的水平--但都没有成功。我首先会问的一个问题是:"你能把焊接过程的视频发给我吗?
收到视频后,发现问题出在前 10 秒和第一个或第二个焊点上;电线被送入烙铁的错误位置!这就相当于下杆时的速度过快--之后的情况只能是走偏。
将金属丝送入烙铁头中间,并期望金属丝流向焊点,会在焊接过程中产生许多问题,包括
- 关节形成不一致
- 孔洞填充不良
- 焊旗
- 跳接/漏接
- 助焊剂积聚或烧焦等等。
对此,我将分享我对焊丝与烙铁头接触点不正确这一现象的观察,以及它与他们遇到的问题之间的关联,然后指导他们采用更佳的操作技巧。理想情况下,焊丝应接触在目标焊点处,或仅略微偏向烙铁头尖端上方(且必须在经过适当的预热时间,必要时还需进行预镀锡后),以获得最佳的焊接效果。因此,用户可能会发现,现在制作焊点所需的焊料更少、完成焊点所需的时间更短、焊头温度更低(长期来看可节省能源),且助焊剂残留 的积聚更少,这意味着清洁周期更少。所有这些都将缩短生产周期更多 并提高生产效率!

无论是修复链接上的香蕉片,还是提高电子装配线上的电线焊接效率,只要对技术进行简单的回顾和调整,就能取得惊人的效果。


