
乡亲们
本文摘自葡萄球 ,源自铟泰公司撰写的《印刷电路板组装人员焊接指南》缺陷 。
导言
个人电子设备的不断发展,持续推动着对越来越小尺寸的有源和无源电子元件元器件 的需求。这种微型化趋势,加上对符合RoHS标准的无铅组装的要求,带来了更多挑战,其中包括葡萄球 效应。
随着焊膏沉积层尺寸的减小,暴露在外焊料颗粒的相对表面积会增大,而可用于去除表面氧化物的助焊剂量则会减少。加之回流大多数无铅焊料所需的额外热量,这些因素共同作用,形成了易引发“葡萄球 ”现象的条件。在加热过程中,随着助焊剂粘度降低并开始向下和向外扩散,焊膏沉积层顶部的焊料颗粒便会暴露出来。 如果附近没有助焊剂,当焊膏进入回流的升温阶段(ramp)或平缓阶段(保温 )时,这些焊料颗粒可能会发生氧化。当焊料进入回流阶段(液相线 )时,这些氧化物会阻碍颗粒完全融合成均匀的焊点。未回流的颗粒通常呈现出葡萄串般的外观,如图1所示。
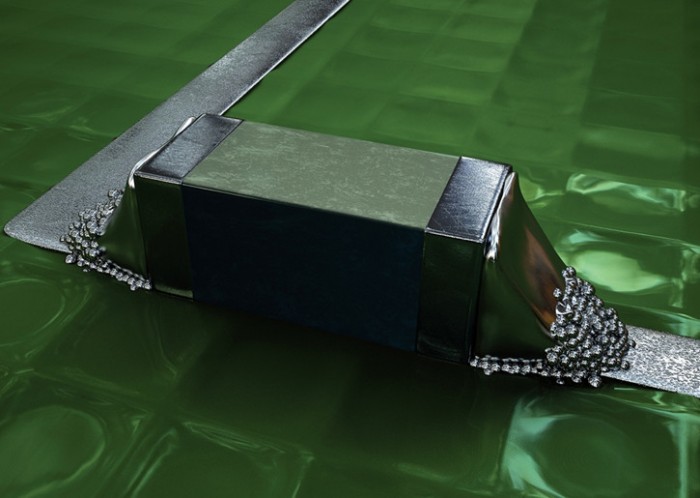
图1.葡萄球 效应。
钢网 打印
面积比(AR)是成功进行钢网 打印的关键指标。其定义为钢网 光阑开口面积除以光阑侧壁面积。图2展示了方形/矩形和圆形光阑的示意图。 通过简单计算可知,AR可简化为圆的直径 (D)除以钢网 厚度(t)的四倍,即AR=D/4t。令人有些意外的是,对于正方形孔,结果也是相同的,此时D等于正方形的边长。对于矩形孔的AR,计算公式稍显复杂:ab/2(a+b)t,其中a和b分别是矩形的两条边长。
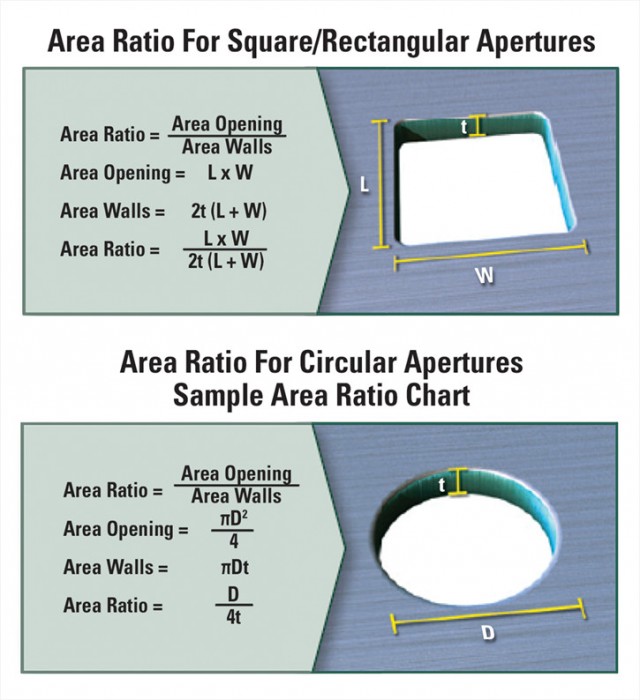
图 2.矩形和圆形孔径示意图。
It is widely accepted in the industry that in order to get good stencil printing, the AR must be greater than 0.66. Experience has shown that if the AR <0.66, the transfer efficiency could be low and erratic, although this has gotten better with advances in solder paste technology.
转印效率
转印效率,这是钢网 印刷的另一项重要指标,定义为焊膏沉积体积除以网孔体积。为了适应细间距 钢网 印刷,通常会选用含有更细粉末的焊膏,以优化印刷工艺。 然而,随着焊膏中粉末颗粒尺寸的减小,暴露的表面积相对增加。随着表面积的增加,总表面氧化物含量也会随之增加。表面氧化物的增加要求助焊剂成分在整个回流 过程中更加努力地去除氧化物,并保护粉末、元器件以及电路板金属层的表面。
在厚度为3mil的钢网 上,6mil正方形开孔的AR值与6mil圆形开孔的AR值相同:均为0.50。然而,比较两者时,正方形焊膏沉积的体积(约108立方mil)大于圆形沉积(85立方mil)。 方形开孔提供的额外焊膏体积有助于减少葡萄球 。但更重要的是,方形开孔提供了更大的转印效率 。方形开孔设计能提供更一致的转印效率 ,从而进一步降低葡萄球 的风险,因为不一致的沉积可能导致焊膏体积不足。
阻焊定义焊盘 与NSMD 护垫对比
焊料掩膜实验结果表明,对于由焊料掩膜界定的焊盘(阻焊定义焊盘 ),葡萄球 效应的表现较不明显。据信,焊料掩膜起到了屏障(挡墙)的作用,在加热过程中限制了助焊剂的扩散,并增加了助焊剂去除氧化物和防止进一步氧化的潜力。焊料掩膜还可以作为屏障,保护邻近的焊膏粉末颗粒免受进一步氧化。
水洗 vs.免洗
免洗 助焊剂配方通常以松香/树脂(下文仅称“树脂”)为基础。由于树脂在水洗 助焊剂配方中使用的溶剂中溶解度较低,因此在水洗 助焊剂中,通常用大分子化合物 (如聚合物)来替代树脂。助焊剂配方中的活化剂可去除接合表面现有的氧化物,以及焊膏本身中的焊膏粉末颗粒。 在加热阶段确实会发生进一步的氧化/再氧化。虽然免洗 助焊剂中的树脂是极佳的氧化屏障,能够防止再氧化,但水洗 助焊剂配方中缺乏树脂,导致其在提供抗氧化性方面表现欠佳。
因此,对于相同的回流曲线——尽管水洗 的化学配方通常活性更高——水洗 的化学配方因抗氧化性较低,在长时间和/或高温的回流曲线中更为敏感,从而增加了葡萄球 缺陷 的发生概率。
“从起始值到峰值”与保温
多年来,“保温 型”回流曲线 曾相当普遍。然而,随着时间的推移,关注点已转向“ramp-to-peak”(RTP)工艺,将其作为首选方案回流曲线 。促成这一转变的原因包括:无铅焊料带来的更高回流 温度,以及需要降低较小焊膏点、对温度敏感的元器件 和电路板层压板的总受热量。保温 工艺的另一个优点在于它有助于降低空洞率 。然而,由于无铅焊料的表面张力增大以及回流时所需的温度较高,该工艺在无铅焊料上的效果并不理想。
为了最大限度地减少葡萄球 ,缩短烘箱时间是更好的选择,前提是保持相同的“时间超过液相线 ”(TAL)和峰值温度 ,参见图3。保温 曲线通常会产生比RTP曲线更多的葡萄球 。随着烘箱内总时间的增加,葡萄球 效应会加剧。缩短总加热时间可显著降低葡萄球 效应。 通常建议升温速率(从环境温度升至峰值)为1°C/秒,这相当于约3分40秒可达到245°C的峰值温度 。
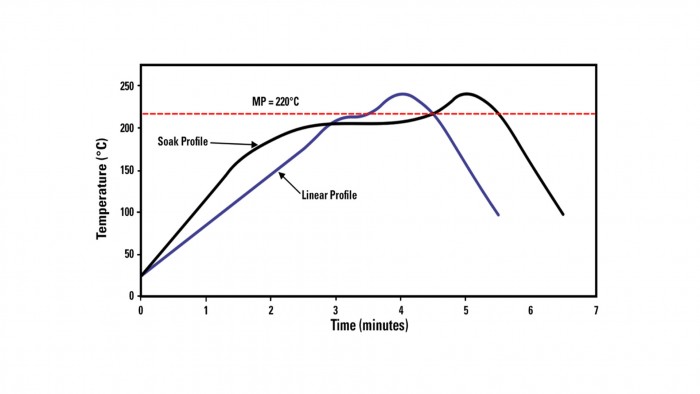
图 3.典型的回流焊无铅型材。
结论
为了减少葡萄球 效应,确保最佳的印刷和回流 至关重要。遵循关于面积比的指导原则,并做好工艺和设备设置,将确保转印效率 。尽管圆形和方形孔径设计的面积比可能相等,但由于圆形孔径设计中的浆料体积减少且转印效率 降低,因此葡萄球 的可能性会增加。
从回流焊的角度来看,减少总输入热量将降低产生这种效应的可能性。建议使用斜率为 ~1°C/ 秒的 RTP 型曲线。
材料因素也会影响结果。随着焊膏颗粒尺寸的减小和表面氧化物面积的增大,葡萄球 现象的出现频率会增加。水洗 焊膏配方无法像免洗 配方中的树脂那样提供氧化屏障,因此更容易出现葡萄球 效应。
干杯
罗恩博士


