
腐蝕測試,亦稱為「銅鏡測試」,與銅試片測試的不同之處在於,它是在回流前(而非回流後)定性判定助焊劑的腐蝕性。此測試非常簡單,在某些方面甚至略顯過時。測試載體是一張顯微鏡載玻片,其一面塗有一層極薄的銅膜。進行測試時,將未經處理的助焊劑滴在載玻片的銅面上。 為進行比較,亦需在載玻片上添加僅由松香與酒精溶劑組成的對照組助焊劑。此對照組的設置,是為了防範銅鏡本身存在瑕疵的情況;同時也能協助判斷是否存在可能導致腐蝕的環境因素。不含活化劑的松香助焊劑,絕不應會腐蝕銅鏡。
樣本載玻片製備完成後,會在設定的溫濕度條件下進行 24 小時的老化處理。隨後,對其進行檢查,以觀察助焊劑已開始侵蝕銅的程度及程度如何。其腐蝕性由 J-STD 標示代碼的第三個字元所標示:
L = 低活度/低腐蝕性
M = 中等活度/中等腐蝕性
H = 高活度/高腐蝕性。
WF-9940 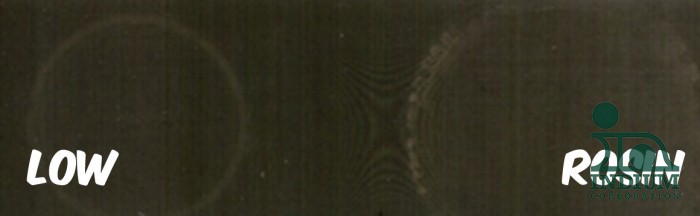
WF-9945 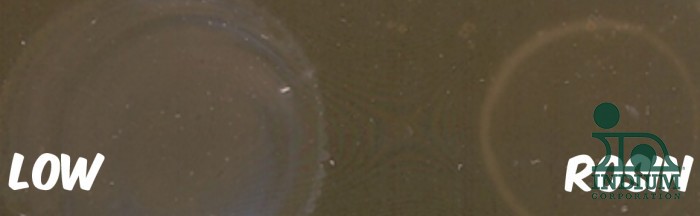
WF-9958 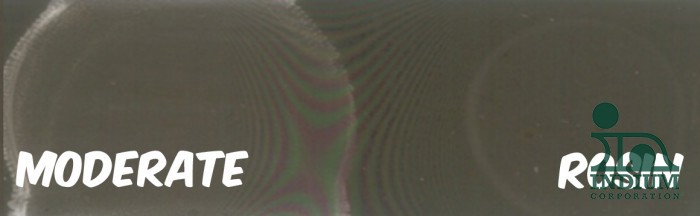
WF-9955 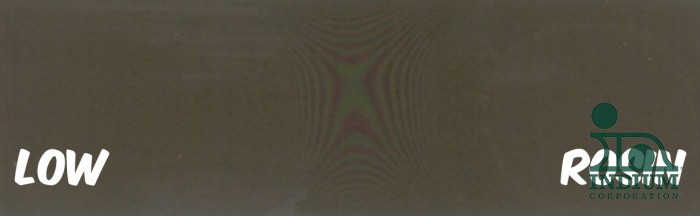
「Project 99」系列中的三種助焊劑屬於低活性(L)類型,因為除了使銅產生色斑外,它們並未與銅發生反應。然而,「Shadow Warrior」(或 WF-9958)(右下角)周圍出現了一圈光暈,顯示其已開始輕微侵蝕銅;因此,我們將其歸類為 M 型助焊劑。 單憑「M」的標示,並不能反映該助焊劑在焊接後的可靠性;它僅是助焊劑活性的指標。舉例來說:若將「煉金術師」(WF-9955)與「暗影戰士」進行比較,「暗影戰士」的助焊效果更強。
儘管銅鏡測試在助焊劑分類方面被廣泛採用,但此方法已略顯過時,且與實際生產環境毫無關聯。通常情況下,波狀助焊劑會噴灑在電路板上,隨後立即進入預熱循環,接著進入波狀焊接工序。波狀助焊劑絕不會先塗佈於電路板上,再經 24 小時老化處理後才送入波狀焊接機或選擇性焊接機進行焊接,這使得該測試實質上毫無實用價值。
M 型助焊劑的優點在於,相較於類似的 L 型助焊劑,它能減少焊接缺陷的發生。為了確保良好的可靠性,最好將焊接後腐蝕測試、回流後 SIR 測試以及電遷移測試一併考量,以判斷該助焊劑是否適合用於您的組裝產品。
如果您想進一步瞭解我們的 Project 99 波峰通量,或其測試程序,請與我聯絡 [email protected]。


