
该腐蚀试验,也称为“铜镜 试验”,与铜试片试验的不同之处在于,它是在回流前而非回流后定性测定助焊剂的腐蚀性。该试验非常简单,在某些方面甚至有些过时。试验载体是一张显微镜载玻片,其一侧涂有一层非常薄的铜层。进行试验时,将原始助焊剂滴在载玻片的铜面上。 为了进行对比,还需在载玻片上添加一种仅由松香和醇类溶剂组成的对照助焊剂。设置对照组是为了在镜片存在缺陷时提供参考,同时也能判断是否存在可能导致腐蚀的环境因素。不含活化剂的松香助焊剂绝不会腐蚀铜镜 。
制备完成后,样品载玻片将在设定的温湿条件下老化24小时。随后,对样品进行检查,以确定助焊剂已开始侵蚀铜的程度及程度如何。腐蚀性由J-STD标识代码的第三个字符来标识:
L = 低活度/低腐蚀性
M = 中等活度/中等腐蚀性
H = 高活度/高腐蚀性。
WF-9940 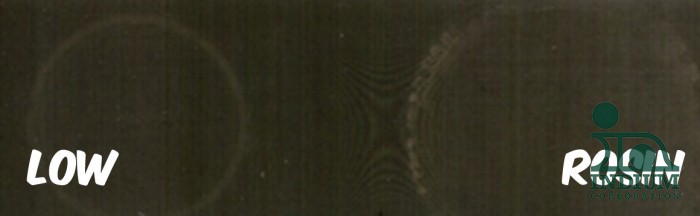
WF-9945 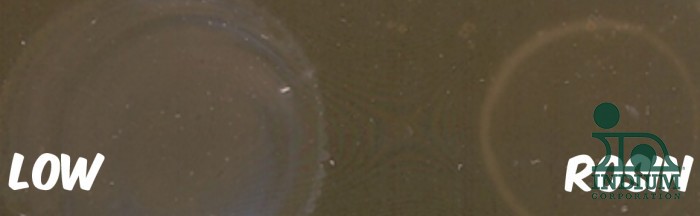
WF-9958 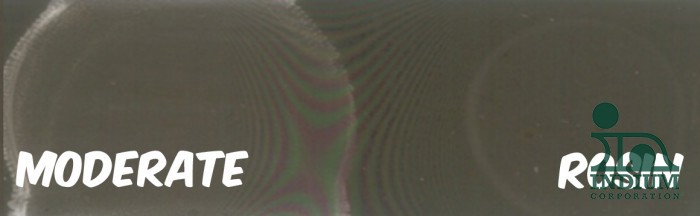
WF-9955 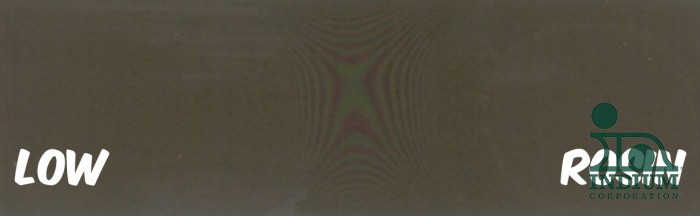
“Project 99”系列中的三种助焊剂属于低活性(L)类型,因为除了使铜变色外,它们并未与铜发生反应。然而,“Shadow Warrior”(或WF-9958)(右下角)周围出现了一圈光晕,表明它开始对铜产生轻微腐蚀;因此,我们将它归类为M型助焊剂。 仅凭“M”这一标识并不能说明该助焊剂在焊接后的可靠性 表现如何;它仅是助焊剂活性的指标。例如:将“炼金术士”(WF-9955)与“暗影战士”进行比较时,“暗影战士”的助焊效果更强。
尽管铜镜 测试在助焊剂分类中被广泛采用,但该方法已略显过时,且与生产环境毫无关联。通常情况下,波峰焊助焊剂 会被喷涂在电路板上,随后立即进入预热循环,继而进入波峰焊接工序。而波峰焊助焊剂 绝不会被涂覆在电路板 上,然后经过24小时老化处理后再送入波峰焊接机或选择性焊接机进行焊接,这实际上使得该测试毫无意义。
M型助焊剂的优势在于,与同类L型助焊剂相比,它能减少焊接点缺陷 的数量。为了确保良好的可靠性 ,最好综合考虑焊接后腐蚀测试、回流后SIR 以及电迁移测试的结果,从而确定该助焊剂是否适合用于您的组装工艺。
如果您想进一步了解我们的“Project 9波峰焊助焊剂,或其测试流程,请通过 [email protected] 与我联系。


