

产品概览
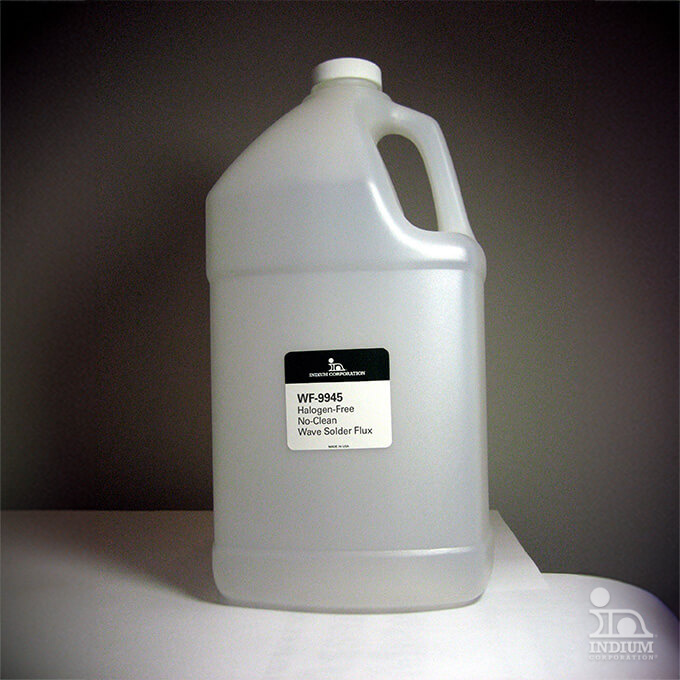
所有波浪型助焊剂 产品均提供55加仑(200升)、5加仑和1加仑规格的包装。
波峰焊助焊剂 包括:
波峰焊助焊剂 产品
醇基
酒精基助焊剂的主要优点在于,在进入波峰之前,只需较少的预热 即可将溶剂挥发掉。这使得装配人员能够使用更小型的波峰焊机,并实现更高的吞吐量。
这还能减少因未完全加热的助焊剂无意中转移到电路板 顶面而引发的担忧。助焊剂若具有较高的固体含量 ,以及更高含量的卤族元素 ,通常热稳定性更强,且能与各种类型、尺寸和厚度的电路板更好地进行焊接。 固体含量较低且不含松香的助焊剂通常更易于进行电子探针测试,且其残留 在视觉上不那么明显。卤族元素 含量并不一定能反映最终的电路板 可靠性 ,因为卤族元素 类型各不相同,且助焊剂中的松香会提高组装件的表面绝缘电阻。
| 通量 | 分类 004A | 004B | pH 值 | 比重 (@25°C) | 固体含量 | 卤化物 | 卤族元素 内容 | 松香/松香 | 酸值 | 锡/铅 无铅 | 应用 | 保质期 | |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| WF-9940* | ROL0 | 4.6 | 0.795 | 3.63 | 没有 | 是 | 18.0 | 16-3000 | 泡沫/喷雾 | 2 年 | ||
| WF-9942* | ORL0 | 4.0 | 0.828 | 4.37 | 没有 | 没有 | 36.0 | 16-3000 | 泡沫/喷雾 | 2 年 | ||
| WF-9945* | ROL0 | 5.8 | 0.796 | 5.77 | 没有 | <50ppm | 是 | 14.4 | 16-3000 | 泡沫/喷雾 | 2 年 | |
| WF-9948* | ROL0 | 5.5 | 0.792 | 3.27 | 没有 | <900ppm | 是 | 14.9 | 16-3000 | 泡沫/喷雾 | 2 年 | |
| WF-9955 | ORL0 | 6.5 | 0.796 | 4.71 | 没有 | <50ppm | 是 | 26.3 | 16-3000 | 泡沫/喷雾 | 2 年 | |
| WF-9958 | ORMO | 4.2 | 0.798 | 4.99 | 没有 | <50ppm | 没有 | 28.5 | 16-3000 | 泡沫/喷雾 | 2 年 | |
| WF-9946-NP | ROL0 | 5.9 | 0.815 | 5.22 | 没有 | <50ppm | 是 | 20.6 | 16-3000 | 泡沫/喷雾 | 2 年 | |
| 3541 | ORL0 | 不适用 | 0.800 | 4.31 | 没有 | 是 | 25.0 | 16-3000 | 泡沫/喷雾 | 2 年 | ||
| 3545 (FP500) | ROL0 | ROL0 | 6.0 | 0.812 | 11.25 | 没有 | <50ppm | 是 | 29.5 | 16-3000 | 泡沫/喷雾 | 3 年 |
| 3577-TF | ORL0 | 7.0 | 0.797 | 4.0 | 没有 | 是 | 17.0 | 16-3000 | 泡沫/喷雾 | 2 年 | ||
| 3590-T | ORL0 | 3.2 | 0.803 | 1.85 | 没有 | 没有 | 16.0 | 16-3000 | 泡沫/喷雾 | 2 年 | ||
| 3590-TX | ORL0 | 3.2 | 0.809 | 2.50 | 没有 | 没有 | 22.0 | 16-3000 | 泡沫/喷雾 | 2 年 | ||
| 3592 | ORL0 | 4.0 | 0.820 | 2.64 | 没有 | 没有 | 22.0 | 16-3000 | 泡沫/喷雾 | 2 年 | ||
| NR10D | ORL0 | 4.8 | 0.791 | 1.38 | 没有 | 没有 | 12.0 | 16-3000 | 喷雾 | 2 年 | ||
*= 主要配方
助焊剂以 1 加仑、5 加仑容器和 55 加仑桶装提供。
无挥发性有机物
无挥发性有机物 助焊剂主要以水为溶剂。
除了能限制挥发性有机化合物化合物 (VOC)向大气中的排放(这有时与全球变暖有关)外,无挥发性有机物 助焊剂还具有不易燃的特性。无挥发性有机物/水基助焊剂的缺点是,与同类醇基助焊剂相比,它们需要更多的预热时间来驱除水分。此外,装配人员必须确保电路板 的顶面干燥,否则可能会导致可靠性 问题,表现为电化学迁移 。
| 通量 | 分类 004A | 004B | pH 值 | 比重 (@25°C) | 固体含量 | 卤化物 | 松香/松香 | 酸值 | 锡/铅 无铅 | 应用 |
|---|---|---|---|---|---|---|---|---|---|
| WF-7742* | ORL0 | 3.2 | 1.014 | 5.76 | 没有 | 没有 | 36.0 | 两者 | 喷雾 |
| WF-7745 | ORL0 | 2.8 | 1.013 | 4.22 | 没有 | 没有 | 36.0 | 两者 | 喷雾 |
| 1072 | ORL0 | 7.0 | 1.018 | 6.62 | 没有 | 是 | 25.0 | 两者 | 喷雾 |
| 1075 | ORL0 | 2.8 | 1.008 | 1.91 | 没有 | 没有 | 20.0 | 锡铅 | 喷雾 |
| 1075-2 | ORL0 | 2.6 | 1.015 | 3.80 | 没有 | 没有 | 40.0 | 两者 | 喷雾 |
| 1075-EX | ORL0 | 2.8 | 1.011 | 2.40 | 没有 | 没有 | 20.0 | 两者 | 喷雾 |
| 1075-EX 30 | ORL0 | 2.8 | 1.014 | 2.70 | 没有 | 没有 | 30.0 | 两者 | 喷雾 |
| 1075-EXR 30 | ORL0 | 2.8 | 1.015 | 3.71 | 没有 | 是 | 30.0 | 两者 | 喷雾 |
| 1075-EXR 40 | ORL0 | 2.8 | 1.021 | 6.23 | 没有 | 是 | 40.0 | 两者 | 喷雾 |
| 1075-EXR 44 | ORL0 | 2.8 | 1.021 | 6.23 | 没有 | 是 | 40.0 | 两者 | 喷雾 |
| 1076-30 | ORL0 | 2.8 | 1.014 | 2.85 | 没有 | 没有 | 30.0 | 两者 | 喷雾 |
*= 主要配方
助焊剂以 1 加仑、5 加仑容器和 55 加仑桶装提供。
水洗
在免洗 助焊剂成为波峰焊接中最常用的材料之前,水洗型 助焊剂曾长期作为首选材料。
水洗型 助焊剂的优势在于,其配方可设计为高活性,从而能够焊接几乎任何组件,且无需担心可靠性 ,因为残留 将在焊接过程结束后被清除。水洗型 助焊剂的缺点在于,装配人员必须配备额外的设备——水洗型 系统——来清除助焊剂残留 ,并且必须处理产生的废水。中性pH值的助焊剂通常可以在清洗前长时间留在电路板 上,而“低”pH值的助焊剂通常具有稍好的焊接效果。
| 通量 | 分类 004A | 004B | pH 值 | 比重 (@25°C) | 固体含量 | 卤化物 | 卤族元素 内容 | 松香/松香 | 酸值 | 价值 锡/铅 无铅 | 应用 | 保质期 |
|---|---|---|---|---|---|---|---|---|---|---|---|
| 1082* | ORH0 | 7.0 | 0.920 | 14.46 | 没有 | <50ppm | 没有 | 未经测试 | 两者 | 泡沫/喷雾 | 2 年 |
| 1081 | ORH0 | 5.0 | 0.957 | 28.44 | 没有 | <50ppm | 没有 | 未经测试 | 两者 | 泡沫/喷雾 | 2 年 |
| 1081-T | ORH0 | 5.0 | 0.908 | 12.57 | 没有 | <50ppm | 没有 | 未经测试 | 两者 | 泡沫/喷雾 | 2 年 |
| 1085 | ORH0 | 4.0 | 0.862 | 12.36 | 没有 | <50ppm | 没有 | 未经测试 | 两者 | 泡沫/喷雾 | 2 年 |
| 1095NF | ORH1 | 6.5 | 0.839 | 19.52 | 是 | <4.50% | 没有 | 34.0 | 两者 | 泡沫/喷雾 | 3 年 |
| 1010 | ORH1 | <2.0 | 1.055 | 20.96 | 是 | ~4.50% | 没有 | 130.0 | 两者 | 喷雾 | 2 年 |
*= 主要配方
助焊剂以 1 加仑、5 加仑容器和 55 加仑桶装提供。
松香基
最初用于电子组装的助焊剂是松香基的。在 IPC 发布 J-STD-004(b)之前,国防电子工业已制定了助焊剂规格。
时至今日,仍有部分合同要求使用的助焊剂必须符合旧版Mil-Spec Mil-F-14256或QQ-S-571标准中的R型、RMA型或RA型,尽管这些规范已正式并入J标准。松香基助焊剂之所以广受欢迎,不仅是因为松香在熔融状态下是一种天然的弱助焊剂,而且在固态时还是一种良好的介电材料。 组装件上残留的少量残留 通常不会对其造成损害,除非该组装件在高温高湿环境下工作。
| 计算公式 | 酸 # | 固体百分比 | J-STD-004 | J-STD-004B | 卤族元素 | 申请 | 说明 |
|---|---|---|---|---|---|---|---|
| 2036 | 50 | 36.42% | ROL0 | ROL0 | <50ppm | 泡沫 | R" 型松香,ROL0 |
| 2212 | 38 | 25% | ROL1 | ROL1 | <0.15% | 泡沫 | 松香类型 "RMA",ROL1 |
助焊剂有 1 加仑、5 加仑容器和 55 加仑桶装。
相关市场

相关产品
产品数据表
WS-9942-1波峰焊助焊剂 99661 R0.pdf
WS-446HF Flux PDS 99718 R2.pdf
WF-9948波峰焊助焊剂 98829 R9.pdf
WF-9955波峰焊助焊剂 98689 R3.pdf
寻找安全数据表?
您所需的一切——从技术规格到应用 ——都可在此一站式获取。
您的成功
是我们的目标
借助最新的材料、技术以及专家应用 优化您的生产流程。一切都始于与我们团队的联系。